133 5886 7875周一至周六 08:00—18:00
2026-10-26 | 施工工艺
发布时间:2026-10-26 分类:施工工艺 作者:洁禹通技术部
DN315以上的PE管对接,焊口质量没法靠打压完全验证。外观三看,是现场最有效的初筛手段。
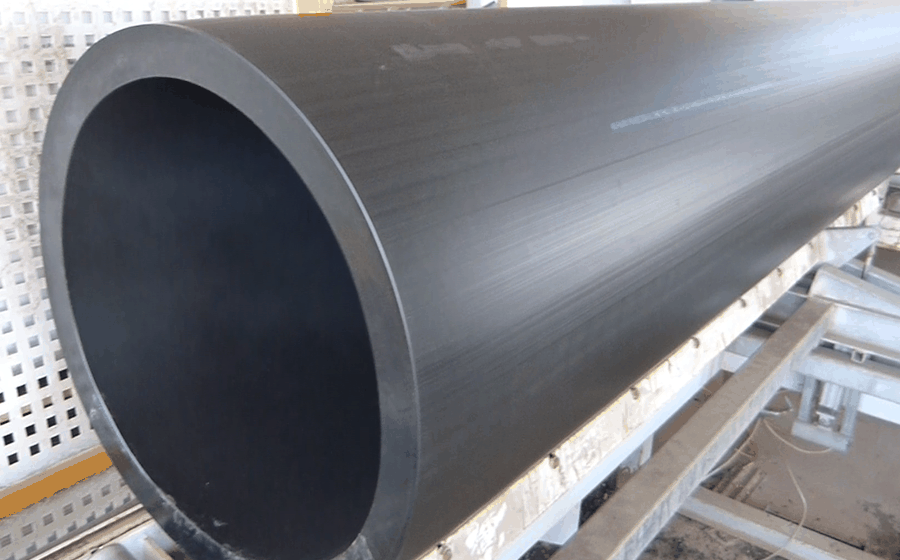
大口径PE管采用热熔对接,两端管材在加热板上同时熔化,取出加热板后迅速顶紧,熔体在压力下互相渗透,冷却后形成焊口。这个过程对设备与操作的要求比小口径承插高得多。
第一个指标是错边。两根管材的外径公差、夹持对中、铣削端面平整度都会影响错边量。错边过大会导致有效熔接面积减少,焊口强度下降。一般要求错边量不超过壁厚的10%。
第二个指标是焊环。合格的焊口两侧应形成均匀的卷边,卷边高度与壁厚相关,通常为壁厚的1.5至2倍,形状对称、无缺料。卷边一侧高一侧低,说明顶紧时受力不均或加热温度不均。
第三个指标是卷边根部。卷边与管身交界处应平滑过渡,出现尖锐凹槽意味着熔体不足;出现焦黑则说明加热温度过高或加热时间过长,材料已降解。
这三个指标都在外观上,现场用眼看、用卡尺量即可完成初筛。对于重要管路,还应按比例做破坏性试验,切片观察熔接面的融合情况。焊口返工要整段切除重焊,成本高,所以过程控制比事后检验更有价值。
设备方面,铣刀、加热板、液压顶紧三部分都需要校准。加热板温度用红外测温枪复核,顶紧压力按管材截面积换算,不能凭经验设定。